Сталкиваетесь ли вы с дефектами поверхности, прилипанием деталей или неравномерной отделкой ваших отливок? Изнашиваются ли ваши пресс-формы быстрее, чем ожидалось, или ваши детали не проходят заключительные проверки качества? Эти проблемы с качеством часто связаны с одним упущенным из виду фактором: неправильными смазочными материалами для литья под давлением.
«Неравномерное или неправильное нанесение смазки является одной из основных причин дефектов литья и преждевременного выхода инструмента из строя», — говорится в техническом бюллетене Североамериканской ассоциации литья под давлением (NADCA) от 2023 года. «Правильная смазка — это не только этап технического обслуживания, но и критически важный параметр процесса».
Если ваши детали не соответствуют стандартам, скорее всего, пресс-форма не защищена (или не освобождена) должным образом. Понимание принципов и процесса смазки литья под давлением позволит вам напрямую улучшить качество поверхности, точность размеров и срок службы инструмента.
Почему смазка при литье под давлением является критически важным параметром процесса
Смазочные материалы для литья под давлением играют ключевую роль в процессе литья под давлением, влияя на извлечение деталей, стабильность поверхности и общее качество отливки. Образуя контролируемый барьер между расплавленным металлом и поверхностью формы, смазочные материалы для литья под давлением помогают регулировать нагрев, уменьшают адгезию и способствуют равномерному заполнению полости.
Равномерный слой смазочных материалов для литья под давлением минимизирует прилипание, стабилизирует температуру пресс-формы и способствует надежному выталкиванию. Это снижает распространенные дефекты литья, такие как пористость, образование «холодных зазоров» и поверхностные дефекты, обеспечивая при этом стабильную продолжительность цикла.
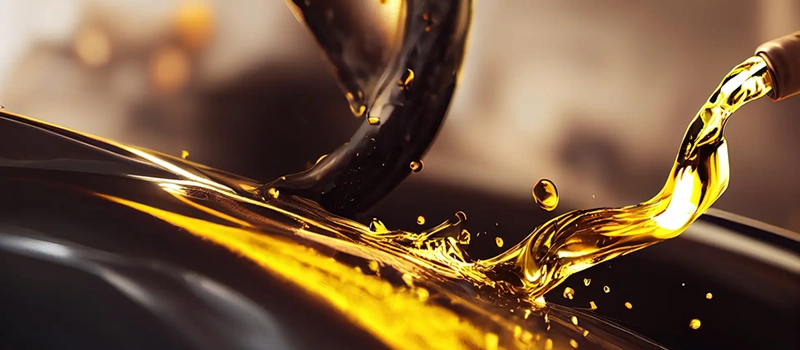
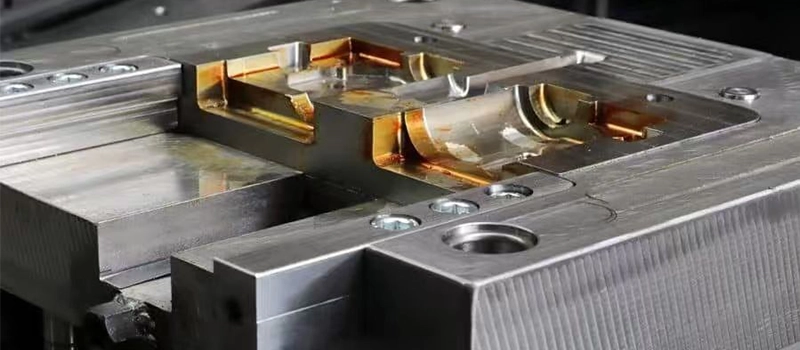
Смазки для литья под давлением также защищают пресс-форму от термических ударов, пайки и износа. Сохранение поверхности пресс-формы помогает поддерживать точность размеров и продлевает срок службы инструмента при повторных производственных циклах.
Благодаря контролируемому использованию смазочных материалов для литья под давлением производители добиваются лучшего качества поверхности, снижения количества дефектов и повышения стабильности процесса. Таким образом, смазка выступает в качестве ключевого параметра процесса литья под высоким давлением , напрямую влияя на качество металлических деталей.
Как смазка влияет на качество поверхности, точность и уровень дефектов
Смазка и качество поверхности
Смазочные материалы для литья под давлением влияют на окончательный внешний вид и точность металлических деталей с момента попадания расплавленного металла в форму. Смазочная пленка контролирует теплопередачу через поверхность пресс-формы, обеспечивая стабильную скорость затвердевания металла. При стабильном тепловом балансе поверхность детали становится более гладкой и однородной.
Стабильный слой смазочных материалов для литья под давлением также снижает трение во время извлечения, предотвращая появление следов трения и деформаций. Это обеспечивает более высокую точность размеров и снижает вероятность деформации детали при выходе из формы.
Смазка и предотвращение дефектов
Уровень брака тесно связан с качеством смазки . Недостаточная смазка может привести к пайке, холодным зазорам или локальному перегреву. Избыточная смазка может вызвать скопление газа, появление пятен на поверхности или образование пузырей. Эти дефекты увеличивают процент брака деталей и приводят к изменению внешнего вида поверхности.
Постоянное использование правильно разработанных смазочных материалов для литья под давлением способствует поддержанию предсказуемого теплового потока, чистого отделения отливок и равномерного затвердевания. Это напрямую улучшает качество поверхности, размерную надёжность и общую стабильность отливок.
Свойства высококачественной смазки для литья под давлением
Термическая стабильность и чистое испарение
Высококачественные смазки для литья под давлением должны работать при экстремальных температурах, не разрушаясь и не оставляя вредных остатков. Термическая стабильность гарантирует чистое испарение смазки в каждом цикле, предотвращая образование отложений, которые могут нарушить поток металла или повредить поверхность формы. Стабильный состав обеспечивает сохранение разделительных свойств и эффективную передачу тепла.
Контроль покрытия, вязкости и остатков
Эффективные смазочные материалы должны равномерно распределяться по сложным поверхностям штампов. Хорошая смачиваемость позволяет образовать тонкую, однородную пленку, уменьшая вероятность образования сухих пятен или скопления смазки. Правильная вязкость также имеет важное значение; если она слишком густая, она может не распыляться, а если слишком жидкая, она может стекать, не успев защитить поверхность.
Контроль образования остатков — еще один ключевой фактор. Избыточное накопление отложений из-за низкокачественных смазочных материалов может снизить точность литья и увеличить частоту очистки. Чистые смазочные материалы помогают поддерживать как качество поверхности, так и эффективность процесса.
Выбор смазочных материалов с такими характеристиками обеспечивает стабильное качество деталей, защиту инструмента и стабильные результаты производства.
Распространенные ошибки смазки, которые приводят к поломке Кастинг Компенсация
Избыточная смазка и ее последствия
Чрезмерное использование смазки для литья под давлением может привести к ряду проблем. Избыток смазки может создавать паровые или газовые карманы во время впрыска металла, что приводит к пористости , образованию пузырей или дефектам в виде захваченного воздуха. Она также может оставлять остатки на форме, нарушая теплопередачу и вызывая следы течения или пятна на поверхности готовой детали.
Недостаточная смазка и повреждение штампа
Недостаточная смазка увеличивает трение между расплавленным металлом и поверхностью матрицы. Это повышает риск припоя, залипания и разрыва во время выталкивания. Со временем это ускоряет термическую усталость и механический износ матрицы, сокращая срок службы инструмента и точность размеров.
Непоследовательное применение и изменение процесса
Неравномерное нанесение приводит к локальным дефектам . Сухие участки могут вызывать плохое отделение материала или неполное заполнение, в то время как насыщенные влагой зоны могут привести к тепловому дисбалансу и проблемам с охлаждением. Эти несоответствия приводят к колебаниям качества деталей в разных циклах, что делает процесс менее предсказуемым.
Неправильный выбор смазочного материала
Использование смазки, не подходящей для конкретного сплава или температуры штампа, может снизить производительность. Неправильная формула может не обеспечивать должного отрыва, испаряться слишком медленно или оставлять нежелательные следы. Такое несоответствие приводит к разбросу характеристик и увеличивает вероятность дефектов.
Для предотвращения этих ошибок необходимы правильный объем распыления , время и концентрация. Надлежащее обучение и регулярные проверки процесса помогают обеспечить стабильное и эффективное нанесение смазочных материалов для литья под давлением.
Лучшие практики смазки для обеспечения стабильного качества литья
Предварительный нагрев и синхронизация
Перед нанесением смазки матрицу необходимо нагреть до стабильной рабочей температуры . Если матрица слишком холодная, смазка может распределяться неравномерно или испаряться неправильно. Если же она слишком горячая, смазка может мгновенно испариться, не образуя защитной пленки. Нанесение смазки в нужный момент цикла обеспечивает как равномерное распределение, так и высокую производительность.
Покрытие и техника распыления
Равномерное нанесение смазки на все критически важные поверхности, включая полость, стержни и направляющие, крайне важно. Распыление следует направлять под углом, чтобы избежать затенения, и корректировать для предотвращения скопления смазки. Равномерное нанесение смазки помогает поддерживать качество поверхности и снизить количество дефектов, вызванных неравномерной смазкой.
Контроль разбавления и концентрации
Многие смазки для литья под давлением имеют водную основу и требуют разбавления перед использованием. Для обеспечения эффективного отделения и минимального образования отложений необходимо поддерживать правильную концентрацию. Слишком большое количество воды снижает производительность, а слишком малое — увеличивает образование отложений. Регулярный контроль соотношения компонентов смеси помогает поддерживать стабильность процесса.
Совместимость с требованиями процесса
Каждая смазка должна соответствовать конкретному сплаву, температуре пресс-формы и скорости литья, используемым в производстве. Смазки следует выбирать с учетом их способности обеспечивать эффективное разделение в этих условиях. Использование формулы, соответствующей требованиям технологического процесса, повышает стабильность и снижает проблемы с качеством.
Эти передовые методы обеспечивают стабильную работу системы смазки, что приводит к улучшению качества поверхности, снижению уровня дефектов и увеличению срока службы инструмента. Правильный контроль смазочных материалов для литья под давлением имеет решающее значение для получения воспроизводимых и высококачественных результатов.
Как смазочные материалы для литья под давлением продлевают срок службы инструментов
Снижение термических и механических напряжений
Смазочные материалы для литья под давлением служат защитным слоем между расплавленным металлом и поверхностью формы. Каждый цикл литья подвергает форму быстрому нагреву и охлаждению, что приводит к термической усталости и механическим напряжениям. Без смазки прямой контакт ускоряет износ формы и увеличивает вероятность образования трещин или разрушения поверхности. Регулируя теплопередачу и снижая трение, смазочные материалы стабилизируют рабочую температуру формы и снижают риск резкого теплового удара.
Предотвращение пайки и повреждения поверхности
Пайка происходит, когда расплавленный металл прилипает к незащищенным участкам матрицы, часто из-за недостаточной смазки. Это не только повреждает поверхность полости, но и приводит к дефектам деталей. Со временем пайка может изменять размеры полости, снижать точность деталей и требовать ручной очистки или доработки поверхности. Смазочные материалы предотвращают пайку, образуя прочный барьер, который блокирует прямой контакт металла со сталью, особенно в зонах высоких температур и при сложной геометрии.
Контроль эрозии и химического воздействия
Расплавленный под высоким давлением металл может вызывать эрозию острых кромок, тонких стенок и штифтов стержня, если он не защищен должным образом. Смазочные материалы снижают ударную силу металла по этим уязвимым участкам. В некоторых сплавах, особенно содержащих агрессивные элементы, может происходить химическое воздействие на поверхность матрицы. Смазочные материалы действуют как защитный слой, минимизируя прямое воздействие и замедляя скорость коррозии или образования точечных повреждений в чувствительных областях.
Поддержание состояния поверхности
Чистая , хорошо смазанная матрица сохраняет качество поверхности и размерную целостность с течением времени. Смазочные материалы, которые испаряются без образования углеродных отложений, помогают уменьшить их накопление, которое в противном случае повлияло бы на точность и внешний вид литых деталей. Регулярная, контролируемая смазка снижает частоту полировки, очистки или ремонта матриц, сводя к минимуму перебои в производстве.
Увеличенный срок службы и экономическая эффективность
Эффективная смазка для литья под давлением продлевает срок службы инструмента, снижая износ, термические напряжения, количество циклов пайки и очистки. Это приводит к уменьшению частоты смены инструмента, сокращению простоев и снижению затрат на техническое обслуживание. В крупносерийном производстве даже небольшое увеличение срока службы инструмента может привести к значительной долгосрочной экономии и повышению стабильности качества деталей.
Правильная смазка — это не просто защита отдельных деталей; это долгосрочная стратегия сохранения работоспособности пресс-форм и максимального повышения производительности литейных операций.
Вывод: хорошие смазочные материалы обеспечивают лучшее качество литья
В литье под давлением постоянное использование правильно подобранных смазочных материалов имеет решающее значение для обеспечения стабильного и бездефектного производства. Смазочные материалы для литья под давлением влияют на каждый этап процесса: от регулирования теплопередачи до обеспечения плавного извлечения деталей.
При правильном применении они снижают износ инструмента, улучшают качество поверхности и способствуют поддержанию точности размеров. Неправильное же применение приводит к распространённым проблемам литья, таким как пористость, пригорание и отказы при выталкивании.
Рассматривая смазку как контролируемый параметр процесса, производители могут повысить качество деталей, сократить процент брака и поддерживать долгосрочную эффективность операций литья под давлением.