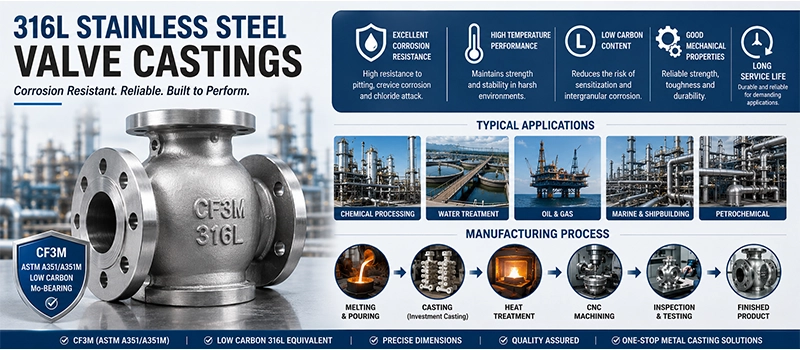
Нержавеющая сталь 316L для литья клапанов широко используется в тех областях применения, где важны коррозионная стойкость, долговечность и надежная работа. Однако выбор стали 316L для литья клапанов включает в себя нечто большее, чем просто указание марки нержавеющей стали.
Состав материала, марка литейного сплава, условия эксплуатации, термообработка, качество литья и контроль качества — все это может влиять на конечные характеристики компонента клапана. В частности, понимание взаимосвязи между сплавом 316L и литыми марками, такими как CF3M, важно для принятия правильных решений о выборе материала и закупках.
В данном руководстве описаны основные свойства, области применения, производственные процессы, контроль качества, сравнение материалов и особенности выбора при изготовлении клапанов из нержавеющей стали 316L.
Что представляет собой нержавеющая сталь 316L для литья клапанов?
Нержавеющая сталь 316L для литья клапанов подразумевает использование низкоуглеродистой аустенитной нержавеющей стали, содержащей молибден, для литых компонентов клапанов, таких как корпуса и крышки клапанов. Она выбирается главным образом в тех случаях, когда клапан должен обладать хорошей коррозионной стойкостью, прочностью и надежной работой при контакте с промышленными жидкостями.
Материал содержит хром, никель и молибден в качестве основных легирующих элементов. Хром способствует образованию пассивного поверхностного слоя, который придает нержавеющей стали коррозионную стойкость. Никель поддерживает стабильную аустенитную структуру и способствует повышению прочности. Молибден улучшает устойчивость к локальной коррозии, особенно к точечной и щелевой коррозии.
Буква «L» в обозначении 316L означает «низкоуглеродистая». По сравнению со стандартной нержавеющей сталью 316, в стали 316L содержание углерода ограничено более низким уровнем. Это важно для компонентов, которые могут подвергаться сварке или термическому воздействию, поскольку более низкое содержание углерода снижает риск сенсибилизации и последующей межкристаллитной коррозии.
Однако при изготовлении литых деталей клапанов покупателям следует понимать важное различие в материалах. 316L — это, прежде всего, кованая нержавеющая сталь. Когда для отливки, работающей под давлением, требуется аналогичная низкоуглеродистая нержавеющая сталь, содержащая молибден, обычно указывается марка ASTM A351 CF3M. ASTM A351/A351M охватывает отливки из аустенитной стали для деталей, работающих под давлением, таких как клапаны, фланцы и фитинги.
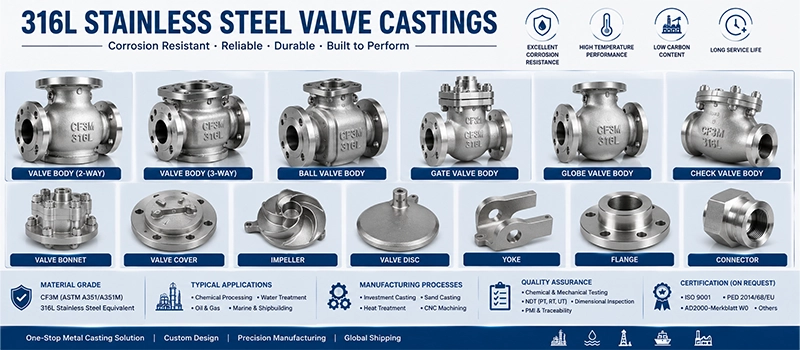
Поэтому 316L и CF3M не следует рассматривать просто как два взаимозаменяемых названия. Правильное обозначение материала зависит от формы изделия и применимых технических условий. Для литого корпуса клапана в чертеже или спецификации закупки следует указывать требуемую марку и стандарт литья, а не просто «316L».
Это различие особенно важно при выборе нержавеющей стали 316L для литья клапанов. Правильная спецификация материала устанавливает требования к химическому составу, механическим свойствам, термообработке и другим условиям приемки. Эти требования напрямую влияют на то, сможет ли готовая отливка обеспечить ожидаемую коррозионную стойкость и механическую надежность, соответствующие конструкции клапана.
На практике нержавеющую сталь 316L для литья клапанов можно рассматривать как концепцию выбора материала, основанную на низкоуглеродистой аустенитной нержавеющей стали, содержащей молибден, в то время как CF3M является одной из соответствующих марок литья, используемых для преобразования этого требования к материалу в определенную спецификацию литья клапанов.
Почему стоит выбрать нержавеющую сталь 316L для литья клапанов?
Нержавеющая сталь 316L для литья клапанов выбирается главным образом благодаря оптимальному сочетанию коррозионной стойкости, механической надежности и технологичности. Для клапанов, подвергающихся воздействию воды, химикатов, технологических жидкостей или других агрессивных сред, эти свойства обеспечивают более длительный срок службы, чем у менее коррозионностойких материалов.
Коррозионная стойкость
Коррозионная стойкость — главная причина выбора нержавеющей стали 316L для литья клапанов.
Содержание хрома позволяет образоваться тонкой пассивной оксидной пленке на поверхности нержавеющей стали. При повреждении поверхности в соответствующих условиях этот защитный слой может восстановиться, помогая материалу противостоять общей коррозии.
Молибден обеспечивает дополнительное преимущество. Он повышает устойчивость к локальной коррозии, особенно к точечной и щелевой коррозии. Это важно для клапанов, поскольку в областях вокруг седел, прокладок, фланцев и внутренних полостей могут скапливаться жидкости или создаваться условия для развития локальной коррозии.
Низкое содержание углерода также способствует снижению восприимчивости к межкристаллитной коррозии, связанной с сенсибилизацией после определенных термических воздействий.
Хорошая свариваемость и обрабатываемость
Использование нержавеющей стали 316L для литья клапанов также обеспечивает практические преимущества в производстве.
После литья клапанов часто требуется значительная механическая обработка . Поверхности фланцев, уплотнительные поверхности, отверстия для штоков, отверстия для болтов, резьба и седла клапанов могут потребовать прецизионной обработки для достижения заданных размеров и качества поверхности.
Низкоуглеродистый состав также является преимуществом при необходимости сварки. Он снижает риск осаждения карбида хрома по сравнению с более высокоуглеродистыми марками, что делает материалы типа 316L подходящими для компонентов, где может потребоваться сварка или квалифицированный ремонт сварных швов.
Прочность, износостойкость и срок службы
Корпуса клапанов являются компонентами, находящимися под давлением. Они должны выдерживать внутреннее давление, рабочие нагрузки, перепады температуры и многократные условия эксплуатации, не теряя при этом структурной целостности.
Нержавеющая сталь 316L, используемая для литья клапанов, сочетает в себе коррозионную стойкость с хорошей пластичностью и ударной вязкостью. Это сочетание ценно, поскольку одной лишь коррозионной стойкости недостаточно для компонента клапана, работающего под давлением. Отливка также должна сохранять надлежащие механические свойства в течение всего срока службы.
При правильном выборе марки стали, термообработки и контроля качества изготовления, отливки клапанов из нержавеющей стали типа 316L могут обеспечить надежную работу во многих областях химической промышленности, нефтехимии, водоочистки и общего промышленного применения в системах перекачки жидкостей.
Ограничения использования нержавеющей стали 316L для литья клапанов
Нержавеющая сталь 316L обладает коррозионной стойкостью, но не является полностью защищенной от коррозии.
Высокие концентрации хлоридов, повышенные температуры, застойные растворы, агрессивные химические вещества, а также определенные сочетания растягивающих напряжений и коррозионных сред могут повысить риск точечной коррозии, щелевой коррозии или коррозионного растрескивания под напряжением.
Это особенно важно в морской воде и других средах с высоким содержанием хлоридов. Нержавеющая сталь 316L для литья клапанов не должна автоматически выбираться только потому, что применение связано с коррозией. В более жестких условиях может потребоваться дуплексная нержавеющая сталь или другой высоколегированный материал.
Поэтому при окончательном выборе материала следует учитывать фактическую среду, концентрацию, рабочую температуру, давление, условия потока и требуемый срок службы. Главное преимущество нержавеющей стали 316L для литья клапанов заключается не в универсальной коррозионной стойкости, а в эффективном балансе коррозионной стойкости, механических характеристик и технологичности изготовления в широком диапазоне применений промышленных клапанов.
Где используются отливки клапанов из нержавеющей стали 316L?
Нержавеющая сталь 316L для литья клапанов обычно используется там, где компоненты клапанов подвергаются воздействию коррозионных жидкостей, влаги, химических веществ или технологических сред. Типичные литые компоненты включают корпуса и крышки клапанов, где важны как коррозионная стойкость, так и герметичность под давлением.
Общие компоненты клапана
Корпуса клапанов — одно из основных применений нержавеющей стали 316L для литья клапанов. Корпус клапана содержит основной проточный канал и постоянно подвергается воздействию рабочей среды. Коррозия этого компонента может привести к уменьшению толщины стенок, протечкам или сокращению срока службы.
Крышки клапанов также могут быть изготовлены из отливок из нержавеющей стали типа 316L. В зависимости от конструкции клапана, крышка может являться частью герметичной зоны и, следовательно, должна обладать соответствующей коррозионной стойкостью и механическими свойствами.
Аналогичные литые нержавеющие стали могут также использоваться для отдельных корпусов насосов и других компонентов регулирования потока, если условия их эксплуатации требуют сопоставимой коррозионной стойкости.
Типичные промышленные применения
В химической промышленности нержавеющая сталь 316L для литья клапанов часто используется для работы с коррозионно-активными технологическими жидкостями. Содержание молибдена обеспечивает лучшую устойчивость к локальной коррозии, чем у нержавеющих сталей типа 304, во многих средах.
В нефтехимических системах для клапанов, работающих с технологическими жидкостями, где углеродистая сталь не обеспечивает достаточной коррозионной стойкости, можно использовать отливки из стали типа 316L. Выбор материала по-прежнему зависит от конкретного химического состава, температуры, давления и концентрации среды.
Водоподготовка — еще одно распространенное применение. Клапаны могут непрерывно работать во влажной среде и контактировать с очищенной водой, сточными водами или технологическими химикатами. Нержавеющая сталь 316L для литья клапанов может обеспечить полезное сочетание коррозионной стойкости и долговечности для соответствующих условий водоподготовки.
В пищевой и фармацевтической промышленности также можно использовать компоненты клапанов из нержавеющей стали типа 316L, поскольку важны коррозионная стойкость и легко очищаемые поверхности. В этих областях применения конечное состояние поверхности, качество обработки и применимые гигиенические требования так же важны, как и основной материал.
Оборудование, используемое в морской отрасли, — еще один потенциальный вариант применения, однако выбор материала требует большей осторожности. Хлориды могут вызывать точечную и щелевую коррозию в нержавеющей стали 316L, особенно при повышении концентрации хлоридов и температуры. Поэтому нержавеющую сталь 316L для литья клапанов не следует автоматически считать подходящей для всех применений в морской воде.
Ключевой принцип заключается в том, что выбор материала зависит от области применения. Нержавеющая сталь 316L для литья клапанов наиболее подходит, когда ее коррозионная стойкость, механические свойства и производственные характеристики соответствуют фактической рабочей среде, температуре, давлению и условиям эксплуатации.
Как изготавливаются отливки клапанов из нержавеющей стали 316L?
Производство литых клапанов из нержавеющей стали 316L требует тщательного контроля на всех этапах, от проектирования отливки до окончательной механической обработки. Корпуса и крышки клапанов часто являются деталями, работающими под давлением, поэтому внутренняя прочность, точность размеров, состав материала и уплотнительные поверхности должны соответствовать установленным требованиям.
Выбор конструкции и процесса литья
Производство начинается с проверки чертежа клапана и 3D-модели. Инженеры оценивают толщину стенок, допуски на размеры, припуски на механическую обработку, усадку, внутренние полости и зоны, подверженные давлению.
Затем метод литья выбирается в зависимости от размера клапана, его геометрии, требуемой точности, качества поверхности, объема производства и целевой стоимости.
Литье по выплавляемым моделям подходит для относительно сложных компонентов клапанов, требующих высокой точности размеров и качества поверхности. Литье в песчаные формы обычно используется для более крупных корпусов клапанов или деталей, где размер и экономические показатели производства делают литье по выплавляемым моделям менее целесообразным.
Независимо от процесса, конструкция литниковой системы и питателя имеет важное значение. Расплавленная нержавеющая сталь должна правильно заполнять форму, а система подачи компенсирует усадку при затвердении. Неправильная конструкция может увеличить риск образования усадочной пористости, включений, холодных спаек и других дефектов литья.
Плавление и заливка
Плавка является критически важным этапом в производстве нержавеющей стали 316L для литья клапанов.
Для достижения заданного качества отливки необходимо контролировать состав металлической смеси и сплава. Химический анализ используется для проверки содержания важных элементов, таких как углерод, хром, никель и молибден, перед приемкой отливки.
Условия заливки также влияют на качество отливки. Если температура, характер заполнения или процесс затвердевания плохо контролируются, внутри корпуса клапана могут образоваться дефекты. Это особенно важно в местах с толстыми сечениями, переходных зонах, фланцах и других областях, где скорость затвердевания может различаться.
В случае отливок клапанов, работающих под давлением, визуально приемлемая поверхность не обязательно свидетельствует о прочной внутренней структуре. Поэтому контроль технологического процесса во время плавки, заливки и затвердевания имеет важное значение.
Термическая обработка раствора
Термическая обработка является важным этапом для отливок клапанов из аустенитной нержавеющей стали.
После отливки деталь подвергается термической обработке в соответствии с применимыми техническими условиями на материал. Цель состоит в том, чтобы установить требуемые металлургические условия и помочь отливке достичь заданной коррозионной стойкости и механических свойств.
Для отливок из стали CF3M, соответствующих стандарту ASTM A351/A351M, следует соблюдать применимые требования к термообработке, а не просто применять общую процедуру «термической обработки стали 316L».
Термическая обработка особенно важна, поскольку эксплуатационные характеристики нержавеющей стали 316L, используемой для литья клапанов, зависят не только от химического состава. Две отливки со схожим химическим составом могут демонстрировать разные характеристики, если процессы литья и термической обработки не контролируются должным образом.
Очистка и обработка поверхности
После термообработки отливки очищаются от окалины, остатков формовочного материала и поверхностных загрязнений.
В зависимости от технологического процесса и требований заказчика, финишная обработка может включать дробеструйную обработку, шлифовку, травление и пассивацию.
Обработка поверхности особенно важна для нержавеющей стали. Загрязнение железом или неподходящее состояние поверхности могут снизить ожидаемые коррозионные стойкости материала. Критические уплотнительные и сопрягаемые поверхности обычно обрабатываются в процессе последующей механической обработки, а не покрываются поверхностью, полученной в процессе литья.
Обработка CNC
Большинство изделий из нержавеющей стали 316L, используемых для литья клапанов, требуют механической обработки перед сборкой компонента в готовый клапан.
Типичные зоны механической обработки включают поверхности фланцев, седла клапанов, отверстия для штоков, отверстия для болтов, резьбу, уплотнительные поверхности и другие важные соединения. Для этих элементов требуются более жесткие допуски по размерам и более качественная обработка поверхности, чем это обычно можно обеспечить с помощью одного лишь процесса литья.
При механической обработке необходимо также учитывать геометрию отливки. Правильный выбор базовой точки и оснастки имеют важное значение, поскольку ошибки во время обработки могут повлиять на соосность, герметичность, сборку и конечные размеры, даже если исходная отливка целая.
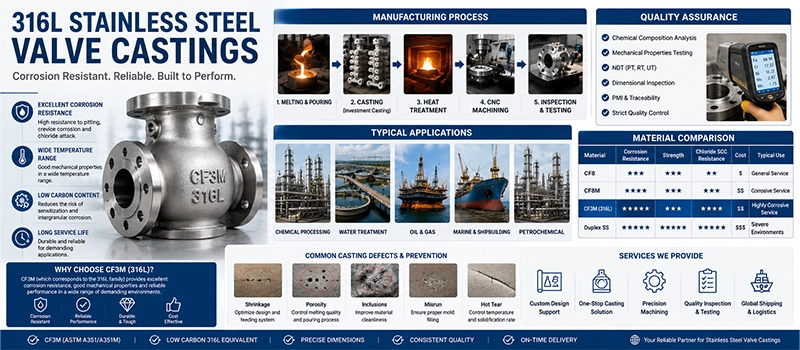
Таким образом, полный производственный процесс можно кратко описать следующим образом:
Проверка чертежей → Выбор процесса литья → Плавление → Заливка и затвердевание → Термообработка → Очистка → Обработка на станках с ЧПУ
Каждый этап влияет на следующий. В случае использования нержавеющей стали 316L для литья клапанов надежная работа в конечном итоге зависит от контроля всего производственного процесса, а не только от марки нержавеющей стали.
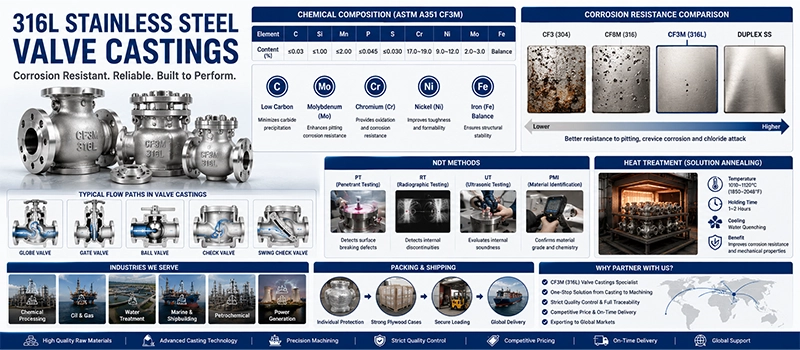
Распространенные дефекты и контроль качества литых клапанов из стали 316L
Контроль качества имеет решающее значение для нержавеющей стали 316L, используемой для литья клапанов, поскольку многие корпуса и крышки клапанов являются компонентами, работающими под давлением. Дефект, который кажется незначительным на поверхности, может распространиться на всю отливку и повлиять на герметичность, коррозионную стойкость, обрабатываемость или герметизацию.
Поэтому контроль качества должен охватывать как дефекты литья, так и требования к конечному продукту.
Распространенные дефекты литья
Усадочная пористость — один из дефектов, требующих пристального внимания при литье клапанов из нержавеющей стали. Она возникает, когда жидкий металл не может должным образом поступать в определенную область по мере затвердевания отливки. Толстые участки и резкие изменения толщины стенок могут быть особенно чувствительны к этому дефекту, если конструкция системы подачи и затвердевания недостаточна.
Газовая пористость образуется, когда газ попадает в металл во время литья. Чрезмерная газовая пористость может уменьшить эффективное поперечное сечение несущего нагрузку компонента и может стать видимой после механической обработки.
Горячее растрескивание может происходить на более поздних стадиях затвердевания, когда термическое сжатие и металлургические факторы создают условия, благоприятные для растрескивания. Поэтому для нержавеющей стали 316L, используемой для литья клапанов, важно контролировать геометрию отливки, химический состав сплава, условия заливки и процесс затвердевания.
Включения представляют собой еще одну проблему. Оксиды, шлак, огнеупорные материалы или другие неметаллические вещества могут попасть в отливку. Их воздействие зависит от размера, расположения и применимых критериев приемки.
Холодные спайки и неполные заливки обычно связаны с неполным заполнением формы. Они могут быть вызваны неподходящими условиями заливки, недостаточной текучестью или сложной геометрией отливки.
| дефект | Возможная причина | Потенциальный эффект |
|---|---|---|
| Усадочная пористость | Недостаточное питание в процессе затвердевания. | Сниженная внутренняя целостность |
| Газовая пористость | Захваченный газ | Утечка или снижение прочности |
| Горячий крекинг | Затвердевание и термическое напряжение | Структурные разрывы |
| Что включено в тур | Оксиды, шлак или посторонние примеси | Локализованные слабые места |
| Холодное закрытие | Неполное слияние металлов | Поверхностная или структурная неоднородность |
| Мисран | Неполное заполнение формы | Неполная геометрия отливки |
Предотвращение этих дефектов начинается еще до заливки. Конструкция отливки, литниковые и питательные системы, контроль плавления, подготовка формы, параметры заливки и контроль затвердевания — все это влияет на конечное качество нержавеющей стали 316L, используемой для литья клапанов.
Материаловедение и механические испытания
Для подтверждения соответствия отливки указанному классу материала необходимо проверить химический состав.
Важные элементы включают углерод, хром, никель и молибден. Для отливки клапана из стали CF3M допустимые пределы должны соответствовать установленному стандарту литья, а не просто сравнивать результаты с техническими характеристиками кованой стали 316L.
Для проверки предела прочности на растяжение, предела текучести, относительного удлинения и других заданных свойств могут также потребоваться механические испытания.
Идентификация материалов (PMI) может обеспечить дополнительную проверку материалов при необходимости. Это особенно полезно при обработке нескольких марок нержавеющей стали, поскольку похожие отливки из нержавеющей стали может быть трудно различить визуально.
Неразрушающий контроль
Неразрушающий контроль помогает выявлять дефекты без разрушения корпуса клапана.
Капиллярный контроль (КК) широко используется для обнаружения поверхностных дефектов в отливках из аустенитной нержавеющей стали. Он позволяет выявлять трещины и другие дефекты, которые трудно обнаружить при обычном визуальном осмотре.
Рентгенографический контроль (РТ) может использоваться для оценки внутреннего качества отливки. Он особенно ценен, когда необходимо проверить критически важные зоны, подверженные давлению, на наличие внутренней усадки, пористости, включений или других объемных дефектов.
В зависимости от геометрии детали, материала, применимого стандарта и требований заказчика для некоторых отливок может быть также предусмотрен ультразвуковой контроль.
Поэтому метод контроля следует выбирать в соответствии с конструкцией клапана и требованиями к приемке. Простое указание на «неразрушающий контроль» без определения метода, области контроля, стандарта и уровня приемки может привести к различным интерпретациям со стороны покупателя и поставщика отливок.
Контроль размеров и отслеживаемость
Контроль качества нержавеющей стали 316L, используемой для литья клапанов, продолжается и после литья и термообработки.
Критические размеры следует проверять в соответствии с чертежом. После обработки на станке с ЧПУ особое внимание следует уделить размерам фланца, уплотнительным поверхностям, размерам отверстий, расположению штоков, схеме расположения болтовых отверстий и другим элементам, влияющим на сборку и герметизацию клапана.
Прослеживаемость имеет не меньшее значение. Номера партий и производственные записи позволяют связать готовую отливку с анализом материала, термообработкой, контролем качества и другой необходимой документацией по контролю качества.
Практический подход к контролю качества заключается в следующем:
Проверка материалов → Контроль качества литья → Термическая обработка → Неразрушающий контроль → Обработка на станках с ЧПУ → Контроль размеров → Заключительная документация
Для нержавеющей стали 316L, используемой для литья клапанов, эффективный контроль качества — это не однократная окончательная проверка. Это непрерывный процесс, который начинается с контроля материалов и продолжается на этапах литья, термообработки, механической обработки, контроля качества и окончательной прослеживаемости.
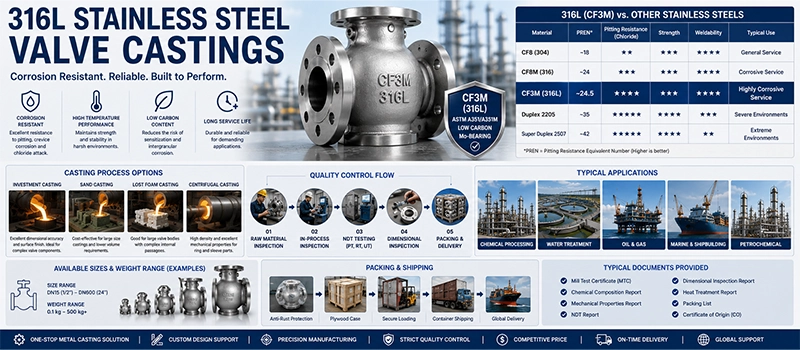
316L/CF3M против других материалов для литья клапанов
При выборе нержавеющей стали 316L для литья клапанов, марку CF3M следует сравнивать с другими широко используемыми марками литой нержавеющей стали, а не полагаться только на сравнение с марками кованой стали. Нержавеющая сталь CF8, CF8M, CF3M и дуплексная нержавеющая сталь предлагают различные сочетания коррозионной стойкости, прочности, технологичности и стоимости.
| Сравнение | Ключевые различия в материалах | Коррозионная стойкость | Силы | Стоимость | Когда следует учитывать |
|---|---|---|---|---|---|
| CF3M против CF8M | Оба материала содержат молибден, но в CF3M содержание углерода ниже. | Оба материала обеспечивают хорошую устойчивость к общей и локальной коррозии; более низкое содержание углерода в CF3M является преимуществом в тех случаях, когда существует риск сенсибилизации. | Аналогичный общий уровень | Подобные | Сплав CF3M часто выбирают в тех случаях, когда требуются низкоуглеродистые характеристики, характерные для стали 316L. |
| CF3M против CF8 | CF3M содержит молибден и имеет более низкое содержание углерода; CF8 относится к семейству нержавеющих сталей 304. | В целом, CF3M обеспечивает лучшую устойчивость к точечной и щелевой коррозии во многих агрессивных средах. | Аналогичный общий уровень | CF8 обычно ниже. | CF8 подходит для менее агрессивных сред; CF3M предпочтительнее, когда требуется дополнительная локальная коррозионная стойкость. |
| CF3M против дуплексной нержавеющей стали | CF3M имеет аустенитную структуру; дуплекс имеет смешанную аустенитно-ферритную структуру. | Дуплексная структура, как правило, обеспечивает лучшую устойчивость в агрессивных хлорсодержащих средах. | Двухуровневые номера обычно стоят дороже. | Двухуровневые номера обычно стоят дороже. | При сильном воздействии хлоридов или при более высоких требованиях к прочности дуплексный материал может быть предпочтительнее. |
| Литье типа CF3M / 316L | Низкоуглеродистая аустенитная нержавеющая сталь Cr-Ni-Mo | Хорошая общая коррозионная стойкость с улучшенной устойчивостью к локальной коррозии. | Хорошая прочность и пластичность | Средний | Химическая обработка, водоочистка, нефтехимия и другие области применения, подверженные коррозии. |
Для нержавеющей стали 316L, используемой для литья клапанов, нет единого материала, который был бы оптимальным для всех применений. CF8 может снизить стоимость в условиях умеренной влажности, CF3M обеспечивает полезный баланс между низким содержанием углерода и коррозионной стойкостью, а дуплексная нержавеющая сталь может быть рассмотрена для более жестких условий воздействия хлоридов или при более высоких требованиях к прочности.
Окончательный выбор должен основываться на характеристиках рабочей среды, концентрации хлоридов, рабочей температуры, давления, требований к коррозионной стойкости и применимых технических характеристиках материалов.
Как выбрать и купить отливки клапанов из нержавеющей стали 316L
Выбор нержавеющей стали 316L для литья клапанов требует большего, чем просто указание названия материала. Перед размещением заказа покупатели должны подтвердить фактические условия эксплуатации, марку стали, требования к контролю качества, технические характеристики обработки и общую стоимость производства.

Подтвердите условия предоставления услуг.
Перед выбором нержавеющей стали 316L для литья клапанов необходимо оценить фактические условия эксплуатации. Важные факторы включают:
- Технологическая среда и химический состав
- Рабочая Температура
- Рабочее давление
- Концентрация хлорида
- Условия потока
- Ожидаемая коррозионная стойкость
- Требуемый срок службы
Это особенно важно в средах, содержащих хлориды. Нержавеющая сталь типа 316L обеспечивает хорошую коррозионную стойкость во многих областях применения, но при высоких концентрациях хлоридов или повышенных температурах может потребоваться дуплексная нержавеющая сталь или другой высоколегированный материал.
Укажите правильный стандарт материала.
В заказе на покупку, где указано только «нержавеющая сталь 316L», может быть недостаточно информации для изготовления отливки клапана.
Для литых компонентов, работающих под давлением, покупатель должен указать применимый стандарт и марку литья. Марка ASTM A351/A351M CF3M обычно рассматривается в тех случаях, когда для аустенитного литья из нержавеющей стали требуются низкоуглеродистые и молибденсодержащие характеристики, характерные для стали 316L.
Поэтому более четкая спецификация должна включать в себя:
Стандарт на материалы + Марка литейного материала + Чертеж + Требования к термообработке + Требования к контролю качества
Это снижает риск недопонимания между производителем клапанов, поставщиком отливок и покупателем.
Определение требований к контролю качества и механической обработке.
Требования к контролю качества нержавеющей стали 316L, используемой для литья клапанов, следует устанавливать до начала производства, а не после завершения отливки.
В зависимости от области применения, в заказе могут быть указаны химический анализ, механические испытания, PMI, PT, RT, контроль размеров или другие необходимые испытания. Для неразрушающего контроля необходимо четко определить метод контроля, область контроля, применимый стандарт и критерии приемки.
Требования к механической обработке имеют не меньшее значение. Седла клапанов, поверхности фланцев, отверстия для штоков, уплотнительные поверхности, резьба и отверстия для болтов могут требовать точных допусков и высокого качества обработки поверхности.
Таким образом, поставщик, предлагающий необработанную отливку, и поставщик, предлагающий полностью обработанную деталь, предоставляют совершенно разные продукты. Покупателям следует четко указывать на это различие при сравнении предложений.
Какие факторы влияют на стоимость нержавеющей стали 316L для литья клапанов?
Цена нержавеющей стали 316L для литья клапанов зависит от всех производственных требований, а не только от стоимости сырья.
| Фактор стоимости | Как это влияет на цену |
|---|---|
| Материал | Содержание хрома, никеля и молибдена влияет на стоимость сплава. |
| Вес отливки | Для отливок большего размера требуется больше расплавленного металла. |
| Процесс литья | Литье по выплавляемым моделям и литье в песчаные формы имеют разные оснастку и себестоимость производства. |
| Сложность кастинга | Сложные внутренние каналы и замысловатая геометрия усложняют процесс производства. |
| Термическая обработка | Термическая обработка раствора увеличивает технологические и энергозатраты. |
| NDT | Проведение PT, RT, PMI и дополнительных испытаний увеличивает стоимость инспекции. |
| CNC-обработка | Жесткие допуски и сложные уплотнительные поверхности увеличивают время обработки. |
| Количество заказа | Затраты на оснастку и настройку могут быть распределены между большими объемами производства. |
По этой причине самая низкая цена за единицу товара не всегда означает самую низкую общую стоимость закупки.
При закупке нержавеющей стали 316L для литья клапанов покупателям следует сравнивать соответствие материала требованиям, качество литья, объем механической обработки, требования к контролю качества и производственные возможности, а также цену. Более дешевая отливка может стать дороже, если это приведет к чрезмерному припуску на механическую обработку, браку деталей, протечкам, доработкам или задержкам производства.
Таким образом, наиболее эффективное решение о закупке должно основываться на общей стоимости готового компонента клапана, а не просто на цене за килограмм отливки.
Заключение
Нержавеющая сталь 316L для литья клапанов обеспечивает оптимальный баланс коррозионной стойкости, долговечности и технологичности. Надежная работа зависит от выбора правильной марки стали для литья, контроля процесса литья и термообработки, применения соответствующих методов контроля и соответствия материала фактическим условиям эксплуатации клапана.