ریختهگری تحت فشار بالا اغلب با دیوارههای نازک، حفرهها یا نقص آببندی سطح دست و پنجه نرم میکند - به خصوص هنگام استفاده از آلیاژهایی با سیالیت کم یا کنترل گاز ضعیف.
طبق کتابچه راهنمای ASM، « آلیاژ آلومینیوم A413 قابلیت ریختهگری، استحکام فشاری و مقاومت در برابر ترک خوردگی گرم فوقالعادهای را ارائه میدهد.» با این حال، طراحی ضعیف یا پارامترهای فرآیند نامناسب اغلب منجر به تخلخل یا نقص ظاهری میشوند.
آلیاژ آلومینیوم A413 برای ریختهگری دقیق طراحی شده است که در آن رفتار پر شدن و دقت ابعادی غیرقابل مذاکره هستند. با راهگاهبندی و کنترل مناسب، تلرانسهای دقیق، سطوح تمیز و عملکرد ثابتی را ارائه میدهد - ایدهآل برای محفظههای الکترونیکی، قطعات خودرو و ریختهگریهای با جزئیات بالا.
آلیاژ آلومینیوم A413 چیست؟
طبقهبندی و ترکیب
آلیاژ آلومینیوم A413 یک آلیاژ ریختهگری تحت فشار است که با محتوای بالای سیلیکون، معمولاً حدود 12٪، تعریف میشود. این آلیاژ تحت استاندارد ASTM B179 قرار میگیرد و به عنوان یک آلیاژ هایپریوتکتیک طبقهبندی میشود . عناصر آلیاژی کلیدی شامل سیلیکون، آهن و مقادیر کمی مس و منیزیم هستند. تعادل شیمیایی آن، سیالیت و مقاومت در برابر ترک خوردگی داغ را در حین انجماد بهبود میبخشد.
هدف و کاربرد صنعتی ریختهگری
آلیاژ A413 به طور خاص برای ریختهگری تحت فشار انتخاب میشود که در آن دیوارههای نازک، اشکال پیچیده و یکپارچگی سطح بسیار مهم هستند. این آلیاژ اغلب در محفظههای الکترونیکی، گیربکسها، قطعات روشنایی و ریختهگریهای تزئینی خودرو استفاده میشود. این آلیاژ از جزئیات دقیق و کنترل ابعادی پایدار در شرایط ریختهگری فشار بالا پشتیبانی میکند.

رفتار آلیاژ آلومینیوم A413 در ریختهگری
جریانپذیری و پر شدن قالب
آلیاژ آلومینیوم A413 برای جریان مذاب عالی مهندسی شده است. محتوای بالای سیلیکون، ویسکوزیته را کاهش داده و پر شدن قالب را بهبود میبخشد و آن را برای قطعات دیواره نازک یا قطعات دقیق بسیار مناسب میکند. رفتار آن امکان پر شدن یکنواخت حفره را تحت ریختهگری تحت فشار بالا فراهم میکند و خاموش شدن سرد و خطاهای اجرا را به حداقل میرساند.
تخلخل و فشارپذیری
A413 در برابر تخلخل بهتر از بسیاری از آلیاژهای ریختهگری آلومینیوم مقاومت میکند. ساختار متالورژیکی آن از کاربردهای تحت فشار مانند محفظههای هیدرولیک و قطعات خودرو پشتیبانی میکند. هنگامی که با ریختهگری به کمک خلاء یا تهویه مناسب جفت میشود، این آلیاژ به طور مداوم ریختهگریهای سالمی را با حداقل گاز محبوس شده به دست میآورد.
مقاومت در برابر ترک خوردگی حرارتی
زمینه غنی از سیلیکون، مقاومت در برابر ترک خوردگی حرارتی را فراهم میکند . آلیاژ آلومینیوم A413 در طول انجماد، به خصوص در مقایسه با گریدهای کمسیلیس مانند A356 یا 319، کمتر مستعد پارگی گرم است. خنککاری کنترلشده و مدیریت دمای قالب همچنان برای حفظ یکپارچگی قطعه ضروری است.
چگونه تولید به آلیاژ آلومینیوم A413 واکنش نشان میدهد
قالب ریخته گری ملاحظات
آلیاژ آلومینیوم A413 برای ریختهگری تحت فشار بالا بهینه شده است. برای بهرهگیری کامل از سیالیت آن، به سرعت پر شدن سریع و کنترل حرارتی دقیق نیاز است. ابزارآلات باید سایش بیشتر ناشی از ذرات سیلیکون را در خود جای دهند و مواد قالب باید بر این اساس انتخاب شوند تا از فرسایش یا چسبندگی جلوگیری شود.
ماشینکاری مشخصات
اگرچه آلیاژ A413 به طور مناسب ماشینکاری میشود، اما محتوای بالای سیلیکون آن باعث سایش ابزار میشود . ابزارهای کاربیدی توصیه میشوند و عمر ابزار در مقایسه با آلیاژهای نرمتر مانند 6061 کوتاهتر است. در ماشینکاری ثانویه باید وجود فازهای سخت سیلیکون و خطر حفرهدار شدن سطح را در نظر گرفت.
محدودیتهای جوشکاری و اتصال
آلیاژ A413 برای جوشکاری ذوبی توصیه نمیشود . ساختار سیلیکونی این آلیاژ منجر به ترک خوردگی گرم میشود و نواحی جوش دچار تخلخل و افت استحکام میشوند. در صورت نیاز به اتصال، اتصال مکانیکی یا چسبی نسبت به روشهای قوسی ترجیح داده میشود.
آلیاژ آلومینیوم A413 در کجا کاربرد دارد؟
ریختهگری خودرو
آلیاژ آلومینیوم A413 به طور گسترده در کاربردهای خودرو مانند جعبه دنده، محفظه پمپ و اجزای تهویه مطبوع استفاده میشود. مقاومت فشاری و پایداری ابعادی آن در برابر ارتعاش، آن را برای محفظههای سازهای و قطعات انتقال سیال مناسب میسازد.
محفظههای الکترونیک و ابزار دقیق
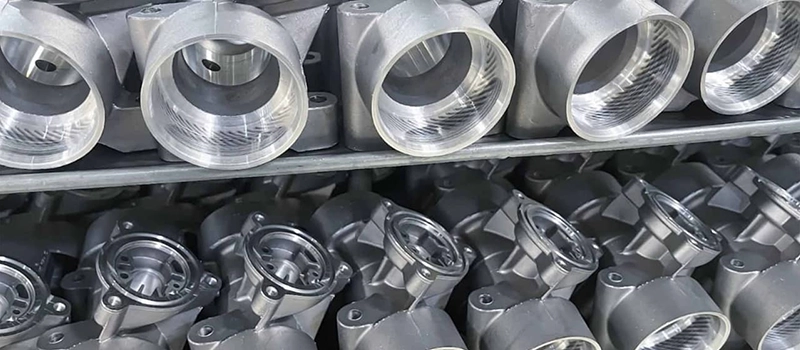
پرداخت سطحی ظریف و دقت ریختهگری این آلیاژ، آن را به انتخابی رایج برای محفظههای الکترونیکی ، هیت سینکها و محفظههای ابزار دقیق تبدیل کرده است. این آلیاژ از هندسههای پیچیده و مقاطع دیواره نازک پشتیبانی میکند و در عین حال سطوح آببندی و رزوههای اتصال را حفظ میکند.
ریختهگری تزئینی و سازهای
به دلیل توانایی آن در حفظ جزئیات سطح، A413 برای چراغهای روشنایی، محفظههای لوازم خانگی و قابهای محصولات مصرفی انتخاب میشود. همچنین در قطعات معماری و صنعتی که زیبایی سطح پس از رنگآمیزی یا پوشش پودری اهمیت دارد، استفاده میشود .
آلیاژ آلومینیوم A413 کجا شکست میخورد؟
کاربردهای باربری سازهای
آلیاژ آلومینیوم A413 محدودیتهای مکانیکی ذاتی دارد که مانع از استفاده آن در قطعات حساس و تحت بار میشود. با افزایش طول معمول کمتر از ۱٪ و استحکام تسلیم پایین در مقایسه با آلومینیوم کارشده، در کاربردهایی که نیاز به انعطافپذیری یا مقاومت ضربه بالا دارند، عملکرد ضعیفی دارد. ریزساختار سیلیکون-سنگین آن، اگرچه برای ریختهگری ایدهآل است، اما باعث شکنندگی میشود.
این امر باعث میشود که آلیاژ A413 برای اجزای سیستم تعلیق، دسته موتور یا قابهای سازهای که تحت تنش دینامیکی قرار دارند، نامناسب باشد. در صورت اعمال تنش بیش از حد، قطعات بدون تغییر شکل قابل توجه، دچار شکستگی میشوند. مهندسانی که به دنبال شکلپذیری یا جذب انرژی بالاتری هستند، باید آلیاژهای ریختهگری مانند 356-T6 یا گریدهای کارشده سازهای مانند 6061-T6 را در نظر بگیرند.
محیطهای با دمای بالا
آلیاژ A413 در برابر حرارت مقاوم نیست. خواص مکانیکی آن در دماهای بالا به سرعت کاهش مییابد، به طوری که استحکام کششی و سختی آن در دمای بالاتر از ۱۵۰ درجه سانتیگراد کاهش مییابد. در محیطهای با حرارت بالا مانند نزدیک بلوک موتور، توربوشارژرها یا قطعات الکترونیکی قدرت پیوسته، این کاهش میتواند منجر به تغییر ابعاد، تاب برداشتن یا خزش شود.
از آنجا که A413 به معنای مرسوم قابل عملیات حرارتی نیست، نمیتوان آن را از طریق فرآیندهای T6 یا T5 برای پایداری حرارتی ارتقا داد. سایر آلیاژهای آلومینیوم مقاوم در برابر حرارت مانند A319 یا 356 اصلاح شده زمانی ترجیح داده میشوند که قرار گرفتن در معرض حرارت یک عامل اصلی طراحی باشد.
محدودیتهای جوشکاری و پسپردازش
جوشکاری A413 با استفاده از فرآیندهای قوس الکتریکی استاندارد دشوار است. محتوای سیلیکون و ویژگیهای انجماد آن، ترک خوردگی داغ و تخلخل را در ناحیه همجوشی افزایش میدهد. حتی با تکنیکهای کنترلشده مانند جوشکاری TIG یا اصطکاکی اغتشاشی، یکپارچگی مکانیکی اتصالات جوش داده شده معمولاً غیرقابل اعتماد است. در نتیجه، اجزای A413 معمولاً یکپارچه هستند و برای جوشکاری پس از مونتاژ مناسب نیستند.
علاوه بر این، A413 به دلیل ماتریس غیرقابل عملیات حرارتی خود، نمیتواند با عملیات حرارتی تقویت شود . این امر کاربرد آن را در فرآیندهایی که نیاز به سختکاری قطعه، تنشزدایی یا تثبیت ابعادی پس از ریختهگری دارند، محدود میکند. خواص مکانیکی آن نزدیک به حالت ریختهگری باقی میماند، به این معنی که هرگونه عملیات پاییندستی باید در این محدودهها انجام شود.
محدودیتهای پرداخت سطح
اگرچه A413 پس از ریختهگری، سطح ظاهری مناسبی را فراهم میکند، اما محتوای بالای سیلیکون آن میتواند عملیات پرداخت خاصی را پیچیده کند. آنودایزینگ میتواند به دلیل توزیع ذرات سیلیکون، رنگ ناهموار یا سطوح لکهدار ایجاد کند. پوششهای آبکاری الکتریکی یا تبدیلی کرومات مناسبتر هستند، اما باید در کنترل تخلخل سطح ، به ویژه برای کاربردهای تزئینی یا آببندی، دقت شود .
وقتی به یک پرداخت نهایی با زیبایی درجه بالا نیاز باشد، قطعات اغلب برای کاهش ریزتخلخل نیاز به پرداخت یا آغشتهسازی دارند. این امر هزینه و پیچیدگی را افزایش میدهد که باید در مراحل اولیه طراحی در انتخاب مواد در نظر گرفته شود.
گزینهها و محدودیتهای پرداخت سطح
سازگاری پوشش تبدیلی کرومات
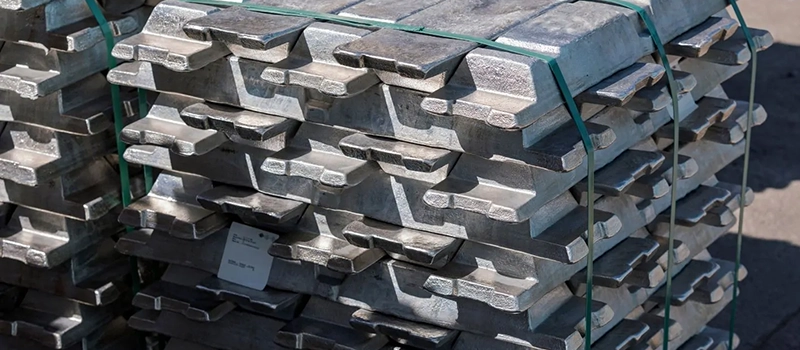
آلیاژ آلومینیوم A413 پوششهای تبدیلی کرومات ، به ویژه فرمولاسیونهای سه ظرفیتی نوع II، را در زمانی که تخلخل سطح حداقل است، میپذیرد. این پوشش مقاومت در برابر خوردگی را افزایش میدهد و پایه مناسبی برای رنگآمیزی یا اتصال چسبی فراهم میکند. با این حال، به دلیل محتوای بالای سیلیکون آلیاژ، یکنواختی پوشش میتواند متفاوت باشد. مراحل پیش تصفیه مانند دودهزدایی و اچینگ برای بهبود چسبندگی و ثبات پوشش ضروری است.
برای محفظههای صنعتی یا اجزایی که نیاز به اتصال زمین الکتریکی دارند، پوششهای کرومات هم رسانایی و هم غیرفعالسازی را ارائه میدهند. با این حال، در کاربردهای حساس از نظر بصری، رنگ ناهموار یا لکهدار بودن ممکن است نیاز به عملیات زیبایی بیشتری داشته باشد.
پوشش پودری و چسبندگی رنگ آلی
پوشش پودری یک روش پرداخت رایج برای آلیاژ آلومینیوم A413 است، به ویژه در محصولات مصرفی و محفظههای الکترونیکی. سطح آلیاژ پودرهای اپوکسی و پلیاستر را میپذیرد، اما تمیز کردن مناسب سطح و کنترل گاز خروجی ضروری است.
به دلیل ریزتخلخل بودن A413، گاز میتواند در حین پخت خارج شود و باعث ایجاد تاول یا سوراخهای سطحی شود. برای کاهش این مشکل، قطعات ریختهگری شده اغلب قبل از پوششدهی، برای تخلیه هوای محبوس شده، از قبل پخته میشوند. اعمال یک لایه پرایمر قبل از پوشش پودری نیز میتواند چسبندگی و ثبات بصری را بهبود بخشد.
چالشهای آنودایزینگ
آندایزینگ آلیاژ آلومینیوم A413 نتایج متناقضی ایجاد میکند. محتوای بالای سیلیکون منجر به سطوح آندایز شده تیره، لکهدار یا خالدار، به خصوص در پرداختهای تزئینی شفاف یا رنگی میشود. برخلاف آلیاژهای کارشده مانند 6061، A413 لایه اکسید یکنواختی ایجاد نمیکند و این آن را به گزینه مناسبی برای آندایزینگ تزئینی تبدیل میکند.
در محیطهای صنعتی که محافظت در برابر خوردگی از ظاهر مهمتر است، میتوان از آنودایزینگ سخت همچنان استفاده کرد - هرچند نتایج متفاوت است. طراحانی که به دنبال ظاهر آنودایز شدهی ثابت هستند، باید آلیاژهای جایگزین با محتوای سیلیکون کمتر را در نظر بگیرند.
تخلخل سطحی و ملاحظات ظاهری
سطوح A413 ریختهگری شده اغلب حاوی تخلخل ریز هستند ، به خصوص در قطعات پیچیده یا تحت شرایط قالب نامطلوب. این امر هم بر زیباییشناسی و هم بر کیفیت پوشش تأثیر میگذارد. اگر یکنواختی بصری یا عملکرد آببندی بسیار مهم باشد، ممکن است فرآیندهای اضافی مانند اشباع سطح یا صیقلکاری مورد نیاز باشد.
اشباع فشاری با رزین یا درزگیرها، حفرههای سطحی را پر میکند و از نفوذ رنگ یا مواد شیمیایی جلوگیری میکند. برای قطعات بسیار قابل مشاهده، قبل از پوششدهی از سنبادهزنی سبک یا سندبلاست استفاده میشود تا ناهمواریها صاف شده و کیفیت نهایی پوشش بهبود یابد.
هنگام انتخاب آلیاژ آلومینیوم A413 برای قطعات پوشش داده شده یا رنگ شده، الزامات پرداخت باید در اوایل فرآیند طراحی تعریف شود. سازگاری عملیات سطحی به کیفیت ریخته گری، رفتار آلیاژ و نتیجه ظاهری یا عملکردی مورد نظر بستگی دارد.
مقایسه با سایر آلیاژهای ریختهگری آلومینیوم
A413 در مقابل A380: سختی فشاری در مقابل قابلیت ماشینکاری
آلیاژ A380 به دلیل خواص متعادل و سهولت ریختهگری، رایجترین آلیاژ ریختهگری تحت فشار آلومینیوم است. در مقایسه با A380، آلیاژ آلومینیوم A413 سیالیت و مقاومت فشاری بهتری ارائه میدهد و آن را به انتخاب بهتری برای قطعات پیچیده، دیواره نازک یا قطعات آببندی شده تبدیل میکند.
با این حال، A380 قابلیت ماشینکاری کمی بهتر و استحکام تسلیم بالاتری دارد، به خصوص هنگام ماشینکاری قطعات رزوهدار یا سوراخهای با تلرانس کم. اگر آببندی فشار داخلی حیاتی نباشد، A380 ممکن است راندمان هزینه و عمر ابزار بهتری را ارائه دهد. وقتی تخلخل یا چگالی ریختهگری مورد توجه باشد، A413 مزیت دارد.

A413 در مقابل A319: پایداری حرارتی و جوشپذیری
آلیاژ A319 اغلب برای کاربردهایی که نیاز به عملکرد در دمای بالا یا قابلیت انجام عملیات حرارتی دارند، انتخاب میشود. آلیاژ آلومینیوم A413، اگرچه از نظر قابلیت ریختهگری برتر است، اما نمیتوان آن را برای افزایش استحکام مکانیکی عملیات حرارتی کرد و در معرض حرارت، سریعتر تخریب میشود.
A319 میتواند در قطعات سازهای و مرتبط با موتور، به ویژه هنگامی که جوشکاری یا اصلاحات پس از ریختهگری مورد نیاز است، استفاده شود. در مقابل، A413 نباید جوش داده شود و در شرایط پایدار و دمای پایین بهترین عملکرد را دارد. برای ریختهگری تحت فشار که با چرخه حرارتی مواجه نیستند، A413 همچنان گزینه ریختهگری تحت فشار بهتری است.
A413 در مقابل 356-T6: استحکام و شکلپذیری
آلیاژ آلومینیوم ۳۵۶ ، به ویژه در فرم T6 عملیات حرارتی شده، استحکام، شکلپذیری و مقاومت ضربه بیشتری نسبت به آلیاژ آلومینیوم A413 ارائه میدهد. این آلیاژ در ریختهگری ماسهای و کاربردهای قالب دائمی که در آنها عملکرد مکانیکی در اولویت قرار دارد، استفاده میشود.
با این حال، آلیاژ 356 در مقایسه با A413 به عملیات پس از تولید بیشتری نیاز دارد و قابلیت ریختهگری آن در ریختهگری تحت فشار بالا کمتر است. هنگامی که ریختهگری شکل نهایی و تولید جزئیات دقیق بسیار مهم است، A413 همچنان انتخاب برتر است. برای بارهای سازهای یا کاربردهایی که در معرض ضربه قرار دارند، آلیاژ 356-T6 ترجیح داده میشود.
خلاصهای از بدهبستانهای انتخاب آلیاژ
آلیاژ آلومینیوم A413 در آببندی تحت فشار، جریان ریختهگری و دقت جزئیات برتری دارد، اما قابلیت جوشکاری، شکلپذیری و مقاومت حرارتی آن کاهش یافته است. در مقایسه با A380، چگالی ریختهگری بهتری ارائه میدهد. در مقایسه با A319 یا 356، از نظر عملکرد مکانیکی و ظرفیت حرارتی ضعیفتر است.
انتخاب بین این آلیاژها نیاز به هماهنگی بین عملکرد ریختهگری ، الزامات پرداختکاری و خواستههای مکانیکی حین کار دارد. آلیاژ A413 در مواردی که ریختهگری دقیق و سختی فشار از اهداف اصلی هستند، بهترین گزینه است.
نقصهای رایج و روشهای پیشگیری
تعطیلیهای سرد و اشتباهات
انسداد سرد زمانی رخ میدهد که دو جبهه جریان به هم میرسند اما به درستی جوش نمیخورند و یک درز قابل مشاهده یا بخش ناقص باقی میگذارند. آلیاژ آلومینیوم A413 در صورت سرعت پر شدن خیلی کم یا قرارگیری نامناسب گیت، مستعد این نقص است. سیالیت بالای آن به کاهش این خطر کمک میکند، اما طراحیهای دیواره نازک و مسیرهای جریان طولانی هنوز میتوانند چالشهایی را ایجاد کنند.
برای جلوگیری از بسته شدن سرد و اجرای نادرست، پر کردن قالب باید سریع و مداوم باشد. طراحی مناسب راهگاه، طول جریان کوتاه و کنترل دمای قالب بسیار مهم هستند. تهویه غلاف ساچمه و زمان پر کردن نیز باید با منحنی جریان آلیاژ مطابقت داشته باشد تا از وقفه جلوگیری شود.
حفرههای انقباضی
انقباض زمانی رخ میدهد که فلز در حین انجماد منقبض میشود اما فلز تغذیه کافی برای جبران آن ندارد. در حالی که آلیاژ آلومینیوم A413 در مقایسه با سایر آلیاژها انقباض کمی دارد، مقاطع ضخیم یا رایزرهای با قرارگیری ضعیف هنوز هم میتوانند حفره ایجاد کنند.
از آنجا که A413 عمدتاً در ریختهگری تحت فشار بالا استفاده میشود، از رایزرهای سنتی استفاده نمیشود. در عوض، کنترل فرآیند از طریق پر کردن سریع، فشار بالا و خنکسازی یکنواخت، روش اصلی برای کاهش عیوب انقباضی است. مدلسازی حرارتی انجماد ریختهگری در هندسههای پیچیده ضروری است.
تخلخل گاز
تخلخل گازی در آلیاژ آلومینیوم A413 معمولاً به دلیل هوای محبوس شده، گاززدایی ضعیف یا محتوای بالای هیدروژن در مذاب ایجاد میشود. این حفرهها باعث کاهش فشارپذیری و به خطر افتادن عملکرد ظاهری یا آببندی قطعه ریختهگری میشوند.
ریختهگری تحت فشار در خلاء یا سیستمهای قالب تهویهدار برای کاهش هوای محبوس ترجیح داده میشوند. شیوههای جابجایی مذاب مانند گاززدایی با آرگون و حفظ دمای نگهداری مناسب زیر 720 درجه سانتیگراد به کاهش جذب هیدروژن کمک میکند. روانکاری قالب نیز باید بهینه شود تا از محبوس شدن گاز ناشی از روانکارهای تبخیر شده جلوگیری شود.
تاول زدن و خروج گاز در حین پوشش دهی
در صورت خروج گاز از سطح ریختهگری، اغلب در طول فرآیندهای پوشش پودری یا پخت، تاول تشکیل میشود. این امر مستقیماً به ریزتخلخل ذاتی آلیاژ آلومینیوم A413، به ویژه در قطعات دیواره نازک با انجماد سریع، مرتبط است.
قبل از پوششدهی، از چرخههای پیشپخت در دمای ۲۰۰ تا ۲۲۰ درجه سانتیگراد برای خروج هوای محبوس شده استفاده میشود. اشباع سطح با درزگیرها روش دیگری برای قطعات تحت فشار است که به پوششهای بیعیب و نقص نیاز دارند. بدون این مراحل، تاول زدن رایج است، به خصوص در پوششهای تزئینی یا کاربردی.
خلاصه پیشگیری از نقص
کنترل نقص در آلیاژ آلومینیوم A413 به تسلط بر رفتار ریختهگری آن بستگی دارد . سیالیت بالا مشکلات پر شدن را کاهش میدهد، اما این آلیاژ همچنان به گیتینگ، تهویه و کنترل حرارتی بهینه نیاز دارد تا تخلخل، انقباض یا بسته شدن سرد به حداقل برسد. هنگامی که در محدوده فرآیند خود استفاده میشود، A413 میتواند قطعات ریختهگری تقریباً به شکل نهایی با چگالی و ظاهر عالی ارائه دهد.
توصیههای طراحی برای قطعات A413
دستورالعملهای ضخامت دیواره
آلیاژ آلومینیوم A413 به دلیل سیالیت برتر خود، طرحهای دیواره نازک را بهتر از اکثر آلیاژهای ریختهگری آلومینیوم پشتیبانی میکند. ضخامت دیواره تا ۱.۵ میلیمتر در ریختهگری تحت فشار در صورتی که مسیرهای پر شدن کوتاه باشند و دمای قالب کنترل شود، قابل دستیابی است. با این حال، برای اطمینان از پر شدن یکنواخت و جلوگیری از بسته شدن قالب در اثر سرما، دیوارهها معمولاً بین ۲ تا ۴ میلیمتر طراحی میشوند.
از انتقال ناگهانی بین بخشهای ضخیم و نازک خودداری کنید، زیرا این امر باعث ایجاد گرادیانهای حرارتی میشود که منجر به تخلخل یا اعوجاج میشود. ضخامت یکنواخت دیواره، جریان و انجماد را بهبود میبخشد و تنش داخلی و تغییر ابعاد را به حداقل میرساند.
زوایای پیشنویس و وضوح ویژگیها
زوایای برش، خروج قطعه از قالب را تسهیل میکنند. برای آلیاژ آلومینیوم A413، برای دیوارههای عمودی، زاویه برش معمولی ۱ درجه در هر طرف و برای سطوح عمیقتر یا بافتدار تا ۲ درجه توصیه میشود. از آنجایی که A413 جزئیات ریز را به خوبی قالبگیری میکند، لبههای تیز و شعاعهای کوچک را میتوان بازتولید کرد - اگرچه گوشهها همچنان باید گرد شوند تا تمرکز تنش کاهش یابد.
برجستهسازی متن، لوگو یا شیارهای ظریف امکانپذیر است، اما باید در نواحی با تهویه مناسب قالب قرار داده شوند تا از حبس هوا جلوگیری شود. قطعات با تلرانسهای دقیق باید با جهتهای کشش اولیه همتراز شوند تا پلیسه و سایش ابزار کاهش یابد.
سرستونها، دندهها و تقویتکنندهها
برجستگیها برای بستها و دندهها برای تکیهگاه سازهای باید با دقت ادغام شوند. از برجستگیهای بزرگ و توپر خودداری کنید زیرا باعث افزایش تخلخل ناشی از انقباض میشوند. در عوض، از برجستگیهای توخالی استفاده کنید یا سوراخهای مغزهگیری شده اضافه کنید تا ضخامت دیواره یکنواخت حفظ شود.
ضخامت تیرکها نباید بیش از ۶۰٪ ضخامت دیواره مجاور باشد تا از ایجاد نقاط داغ جلوگیری شود. تیرکهای ضربدری، سختی را بدون افزایش جرم افزایش میدهند، اما باید کشش و فاصله ثابتی را برای نگهداری مطمئن پرکن و قالب حفظ کنند.
کنترل ابعادی و تاب برداشتن
آلیاژ آلومینیوم A413 پس از ریختهگری، به ویژه در سیستمهای ریختهگری تحت فشار با سیکل کوتاه، پایداری ابعادی خوبی از خود نشان میدهد. با این حال، قطعاتی با نسبت ابعاد بالا یا دهانههای بزرگ بدون تکیهگاه ممکن است در حین انجماد یا بیرونریزی دچار تابیدگی شوند.
برای کنترل تاب برداشتن، از طرحهای متقارن، بارهای حرارتی متعادل و ساختارهای دیوارهای ثابت استفاده کنید. کنترل دمای قالب و سرعت خنک شدن قطعه باید با هندسه تنظیم شود، به خصوص برای قطعات بزرگ یا دقیق. اگر قالب به درستی مهندسی شده باشد، صاف کردن پس از ریختهگری به ندرت مورد نیاز است.
یکپارچهسازی اتصال و مونتاژ
قطعات A413 معمولاً با استفاده از بستهای مکانیکی ، اینسرتها یا اتصالات پرسی مونتاژ میشوند . سوراخهای رزوهدار بهتر است از طریق ماشینکاری پس از ساخت یا با اینسرتهای رزوهساز ایجاد شوند، زیرا رزوههای ریختهگری شده ممکن است به دلیل محتوای سیلیکون، فاقد استحکام و وضوح لازم باشند.
از طرحهایی که نیاز به جوشکاری یا چسبهای ساختاری دارند، اجتناب کنید. اتصالات مکانیکی باید ماهیت شکننده A413 را در نظر بگیرند و از سفت کردن بیش از حد یا افزایش تنش در نزدیکی سوراخهای تحمل بار خودداری کنند.
نتیجه
آلیاژ آلومینیوم A413 در مواردی که سیالیت، دقت در جزئیات و فشارپذیری ضروری است، عملکرد ریختهگری فوقالعادهای ارائه میدهد. این آلیاژ در قطعات پیچیده و با دیواره نازک - بهویژه در ریختهگری خودرو، الکترونیک و محصولات مصرفی - بسیار عالی عمل میکند.
با این حال، استفاده از آن مرزهای مشخصی دارد. آلیاژ آلومینیوم A413 فاقد انعطافپذیری ساختاری است، در اثر حرارت ضعیف میشود و نمیتوان آن را پس از جوشکاری یا برای افزایش استحکام، عملیات حرارتی کرد. انتخاب باید با هر دو عملکرد طراحی و محدودیتهای پردازش پاییندستی هماهنگ باشد تا عملکرد قابل اعتمادی تضمین شود.